





Terminales prensados para cables de acero: criterios de inspección y requisitos de ensayo de prueba
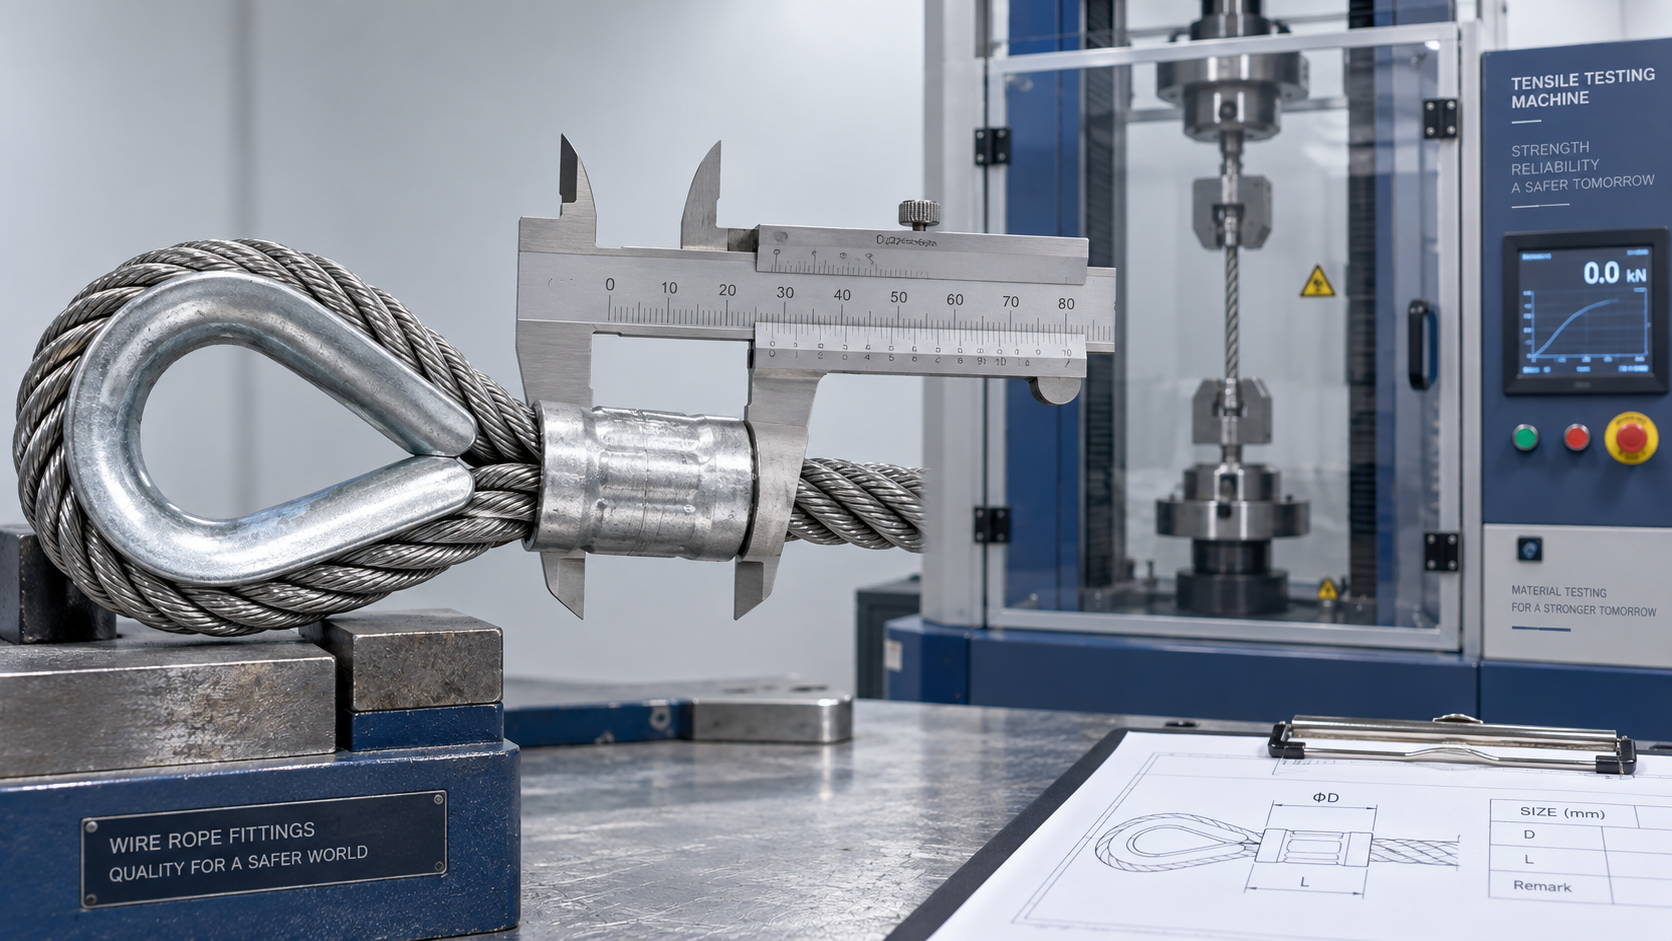
Una terminación de cable de acero prensada puede llegar con un manguito liso y un certificado de ensayo de prueba, y aun así no ser adecuada para un conjunto de elevación. Una construcción incorrecta del cable, un tamaño de manguito no verificado o la falta de registros dimensionales pueden dejar una laguna en los criterios de aceptación. La apariencia visual por sí sola no demuestra la resistencia de la terminación, y superar un ensayo de prueba no corrige una combinación incompatible de cable y accesorio.
La autorización de uso debe depender de la compatibilidad verificada, unas dimensiones finales conformes, una ejecución aceptable y registros trazables. Cuando se requiera un ensayo de prueba, la carga, la duración, la configuración del ensayo y los criterios de aceptación deben proceder de la norma aplicable y de la especificación aprobada del conjunto, no de un factor multiplicador universal. Para una inspección de recepción, establezca estos requisitos antes de decidir si el conjunto puede ponerse en servicio.
Determine qué requisitos se aplican a la terminación
«Terminación prensada» puede referirse a un ojo asegurado con casquillo, a un terminal prensado mecánicamente o a otro accesorio prensado. No son diseños intercambiables. Antes de fijar los límites de aceptación, el plan de inspección debe identificar el tipo de terminación, la especificación del cable, el uso previsto y los requisitos aplicables.
Para las especificaciones europeas, EN 13411-3 aborda los casquillos y su fijación, mientras que EN 13411-8 aborda los terminales prensados y el prensado. EN 13414-1 también puede ser pertinente para eslingas de cable de acero de servicio general. En una especificación de elevación basada en ASME, B30.9 establece requisitos pertinentes para eslingas. Confirme la edición aplicable, el ámbito de aplicación y los requisitos contractuales, en lugar de combinar cláusulas aisladas de distintos sistemas.
Una norma para cables no cualifica por sí sola la terminación final. Del mismo modo, un certificado genérico del sistema de calidad o una declaración de conformidad no demuestra que una eslinga concreta cumpla el límite de carga de trabajo requerido. Solicite pruebas específicas del conjunto vinculadas a su identificación.
Inspeccione la combinación de cable y accesorio antes de medir el prensado
La primera comprobación de recepción es la identificación. Compare el diámetro, la construcción, el grado, el material y el tipo de alma del cable con el plano aprobado y las instrucciones del fabricante del accesorio. No debe suponerse que un accesorio previsto para una determinada construcción o grado de resistencia es adecuado para otro solo porque el cable quepa en su interior.
- Selección del accesorio: Confirme la designación, el material y el tamaño del accesorio, así como el intervalo de cables aprobado. Cuando se especifique, verifique su identificación de lote.
- Geometría del conjunto: Compruebe el tamaño del ojo, el asiento del guardacabo, la orientación del terminal y la longitud de inserción o del extremo de retorno conforme al diseño aprobado.
- Tratamiento del recubrimiento: Determine si debe retirarse el recubrimiento de la zona de sujeción. No dé por hecho que la compresión a través de una cubierta de plástico proporciona una conexión cualificada.
- Compatibilidad del proceso: Verifique el juego de matrices aprobado, la secuencia de prensado y los ajustes o controles del equipo. La capacidad de la prensa por sí sola no demuestra que el prensado sea correcto.
En los conjuntos de acero inoxidable, la resistencia a la corrosión también depende del material del accesorio y de las condiciones de exposición. Un cable inoxidable no elimina la corrosión en grietas ni los problemas galvánicos en la conexión. Por tanto, el servicio marítimo requiere tanto compatibilidad mecánica como una combinación de materiales adecuada.
Dimensiones finales y defectos visibles: comprobaciones de aceptación independientes
Mida el prensado terminado con instrumentos calibrados o con los calibres especificados para el sistema de accesorios. Tome las mediciones en las ubicaciones y orientaciones prescritas; una sola lectura en el punto más accesible puede pasar por alto una compresión desigual. Registre los resultados reales y compárelos con las tolerancias aprobadas, en vez de limitarse a anotar «dimensiones comprobadas».
No existe un diámetro final ni un porcentaje de reducción universal aplicable a todos los manguitos y terminales. Una compresión insuficiente puede permitir el desplazamiento, mientras que una compresión excesiva o desigual puede dañar el accesorio o el cable. Ambas condiciones pueden ser difíciles de evaluar a simple vista.
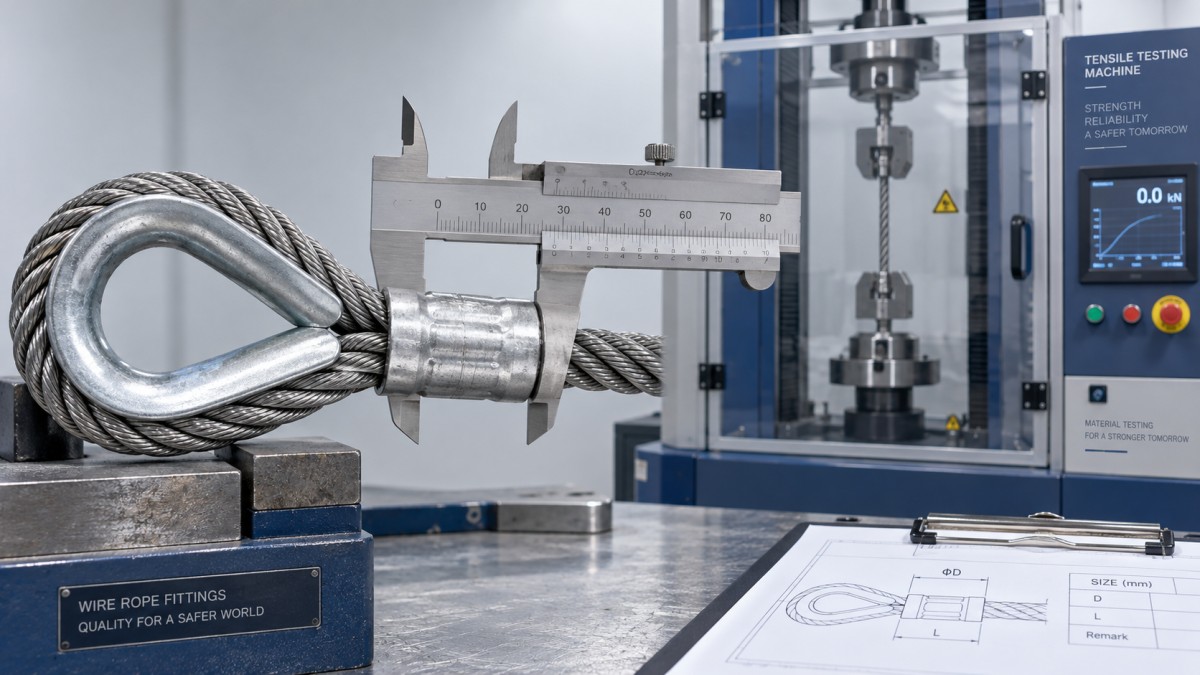
Algunas marcas de matriz o de línea de partición pueden ser normales en un proceso cualificado; las grietas y las deformaciones importantes no son equivalentes a esas marcas. Aplique criterios de aceptación documentados en lugar de considerar inocua cualquier línea superficial o defectuosa cualquier marca de herramienta. No rectifique, vuelva a prensar ni modifique de otro modo una terminación dudosa sin un procedimiento aprobado.
Convierta el requisito de ensayo de prueba en un plan de ensayo controlado
Un ensayo de prueba demuestra que el conjunto ensayado soportó una carga especificada en condiciones determinadas. No establece la resistencia última a la rotura, la vida a fatiga ni la idoneidad para todos los entornos de funcionamiento. Los ensayos destructivos de tipo o de cualificación tienen otro propósito y pueden ser necesarios para validar el sistema de terminación.
Antes del ensayo, determine si los requisitos aplicables exigen ensayos de cada conjunto, muestreo, ensayos de cualificación u otro método de verificación. Cuando se exija un ensayo de prueba individual, un certificado de una muestra representativa no lo sustituye.
- Defina la base de carga. Determine si la carga de ensayo especificada se deriva del límite de carga de trabajo, la capacidad nominal, la fuerza mínima de rotura u otro valor definido. Registre el factor requerido y la carga calculada.
- Especifique la configuración. Defina los componentes sometidos a carga, la dirección de carga, los accesorios de ensayo y la geometría pertinente. En las eslingas de varios ramales, aclare cómo deben verificarse los ramales individuales y el conjunto completo.
- Controle la aplicación y la duración. Utilice la velocidad de aplicación de carga y el tiempo de mantenimiento requeridos, con medición de carga calibrada y equipos de capacidad suficiente.
- Establezca de antemano los criterios de aceptación. Identifique el asentamiento permitido y los desplazamientos, deformaciones, grietas, daños en los alambres u otros cambios que no se permiten.
- Inspeccione después de descargar. Cuando se requiera, compare las marcas testigo y las dimensiones, examine ambas terminaciones y documente el resultado.
Los ensayos requieren una zona de exclusión controlada y protecciones adecuadas, ya que la energía almacenada puede provocar movimientos violentos si falla un componente. El personal no debe acercarse a un conjunto cargado para medir dimensiones ni inspeccionar un defecto sospechoso.
No aumente la carga de prueba para compensar la falta de registros de fabricación. Una carga excesiva o aplicada incorrectamente puede dañar un conjunto que, por lo demás, cumple los requisitos. La falta de documentación debe dar lugar a una retención y a una revisión técnica, no a una prueba de sobrecarga improvisada.
Aplique los mismos controles a los cables flexibles de acero inoxidable
Puede considerarse un cable flexible comoCable de acero inoxidable 7x19 de 0.8-14 mm para uso en la industria pesquera cuando sean importantes la flexibilidad a la flexión y la resistencia a la corrosión. Su intervalo de diámetros indicado es de 0.8–14 mm, con opciones de material 201, 304, 316 y 316L. Aun así, estas opciones deben verificarse en función de la aplicación y del sistema de terminación.
Las normas indicadas para el cable, GB/T 9944-2002 y EN 12385-4, deben comprobarse para determinar su aplicabilidad y estar respaldadas por documentación del cable suministrado. No aprueban por sí solas una eslinga prensada ni establecen su límite de carga de trabajo. Exija la confirmación de la fuerza mínima de rotura para el diámetro y el grado solicitados, junto con la eficiencia cualificada de la terminación y el factor de diseño aplicable.
Si los valores de fuerza de rotura del catálogo son contradictorios o sus relaciones entre grados parecen incoherentes, resuelva la discrepancia antes de aprobar la clasificación del conjunto. No elija un valor conveniente ni extrapole una clasificación de un diámetro cercano.
Los registros de autorización deben identificar el conjunto real
El expediente de aceptación debe vincular la identificación del conjunto con las especificaciones del cable y del accesorio, el plano aprobado, los registros pertinentes de materiales o lotes, los resultados de la inspección dimensional y los controles de fabricación. Cuando corresponda realizar un ensayo de prueba, conserve la fecha del ensayo, la carga especificada y la alcanzada, el tiempo de mantenimiento, la identificación del equipo, su estado de calibración, las observaciones posteriores al ensayo y la autorización de uso.
Un certificado que indique únicamente «ensayado» deja sin respuesta cuestiones fundamentales. Retenga el conjunto cuando no puedan verificarse su identificación, la base del ensayo o los resultados de aceptación. En los equipos que ya están en servicio, la aceptación de fabricación no sustituye a la inspección periódica: si se detectan nuevos desplazamientos, grietas, corrosión o daños en el cable a la salida del accesorio, el equipo debe retirarse del servicio hasta que se evalúe conforme a los criterios aplicables.
Navegación
Envíenos un mensaje

Shandong Faster Technology Co., Ltd. es un fabricante profesional de cables de acero.
Ponte en contacto con nosotros
*Respetamos su confidencialidad y toda la información está protegida.